大连友岩塑料机械有限公司
联系人:冯经理
电话/传真:0411-86260347
手机:18624289888
13604263838
邮箱:21272059@qq.com
地址:大连市旅顺口区三涧堡镇(乘大连至旅顺北路汽车土城子下车西行约200米机场门前约100米)
大连塑料吹膜机如何控制膜宽尺寸
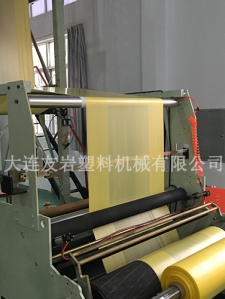
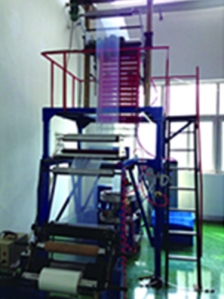
吹膜成品宽度波动,会造成后续制袋、分切工序废料增多,膜幅忽宽忽窄大多和膜泡稳定性、吹胀比、牵引速度、原料熔体状态相关。大连塑料吹膜机控制膜宽尺寸,核心是稳定吹胀比,从模头选型、进气风量管控、牵引参数、冷却风环、纠偏与日常维护多环节联动调节,把膜幅稳定在公差范围内。
模头口模间隙与初始出料状态,是大连塑料吹膜机膜宽控制的基础。口模直径决定基础料坯尺寸,不同目标膜宽对应匹配的模头规格,不能强行用小模头吹制超宽膜。开机前校准口模四周间隙,保证出料厚薄均匀,单边出料偏快,膜泡容易往一侧偏移,间接造成宽度不稳。新订单投产前,先核对目标折径,根据折径计算公式预设吹胀比,PE 薄膜常规吹胀比控制在合理区间,吹胀比过大膜泡容易抖动,过小则膜幅调节空间不足。
稳定泡内进气量,精准把控吹胀比,是大连塑料吹膜机调节膜宽的核心。膜泡内部的空气量直接决定泡径,折宽随之变化。增加泡内气量,泡径变大,膜宽增加;排出一部分泡内气体,泡径缩小,膜宽减小。生产时泡内属于密闭气室,进气阀、排气阀不能频繁大幅度开关,气量突变会带来膜宽跳动。稳定生产后,一般只做微量补气,补偿膜泡微量漏气损耗;同时检查膜泡封口、牵引夹辊密封,夹辊密封不严持续漏气,会造成膜宽慢慢收窄。
冷却风环风量与风压均匀性,影响膜泡形态和宽度稳定性。大连塑料吹膜机风环出风不均、四周风压不一致,膜泡会左右摇摆、蛇形晃动,膜宽持续波动。风环风道定期清理,清除塑料粉尘、熔融料渣堵塞风口;调节四周风量,保证冷却气流对称。冷却风量大小还会影响膜泡凝固线位置,冷冻线忽高忽低,熔体拉伸状态改变,膜宽同步变化。冷冻线高度稳定,膜泡定型位置固定,膜幅尺寸才容易稳住。
牵引速度与主机挤出速度匹配,协同稳定膜宽。主机挤出量恒定的前提下,牵引速度加快,薄膜被纵向拉伸,泡径有收缩趋势,膜宽变小;牵引速度降低,料坯堆积,泡径容易涨大,膜宽增加。大连塑料吹膜机调整时优先固定挤出转速,微调牵引,不能短时间大幅调速。挤出和牵引配比需要和吹胀比配合,只调牵引、不控制泡内气量,容易出现膜宽达标但厚度偏差超标,兼顾幅宽与厚度指标。
膜泡稳泡装置与环境管控,减少扰动带来的宽度漂移。车间气流、穿堂风是吹膜机膜泡晃动的常见诱因,大连车间换季、开门通风时尤为明显。设备配套稳泡架、稳泡圈,约束膜泡摆动;车间尽量减少直吹膜泡的气流。膜泡歪斜、跑边时,检查稳泡板位置,对称调整。原料熔体流动速率变化也会影响成型,更换新料、回料比例变化时,先小试,重新校正吹胀比和牵引参数。
在线监测、微调与闭环管控,持续锁定尺寸。条件允许的生产线加装在线测宽仪,实时采集膜宽数据,超差自动报警,辅助操作工及时补排气。人工巡检的生产线,定时取样测量折径,记录数值,做到小幅勤调,避免等到偏差很大再干预。同时检查牵引橡胶辊,辊面磨损、压力不均,薄膜打滑、牵引速度不稳,也会造成膜宽波动;牵引辊压力四周均匀,防止薄膜滑移。
停机维护与异常排查,减少大连塑料吹膜机慢性尺寸故障。定期清理模头积料,口模积料会改变出料状态,引发膜泡不稳;检查进气管路阀门是否漏气、卡滞,阀门失灵会造成气量失控。如果膜宽周期性忽大忽小,优先排查风环堵塞、牵引辊打滑、膜泡抖动;如果膜宽单向持续收窄,重点检查夹辊密封漏气。每次换料、换规格后,留存一套标准参数,方便后续复产快速对位。
匹配模头规格、稳定泡内气量、均衡冷却风环、挤出牵引联动、加装稳泡装置并定时检测,大连塑料吹膜机可以把膜宽尺寸控制在工艺公差内,降低分切、制袋的废品率。