大连友岩塑料机械有限公司
联系人:冯经理
电话/传真:0411-86260347
手机:18624289888
13604263838
邮箱:21272059@qq.com
地址:大连市旅顺口区三涧堡镇(乘大连至旅顺北路汽车土城子下车西行约200米机场门前约100米)
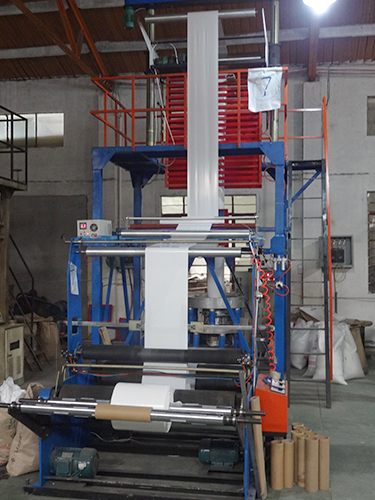
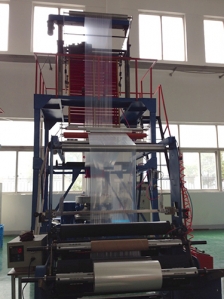
降解料的分子结构和传统聚乙烯原料存在区别,熔体强度偏弱,受热之后容易发生水解,加工窗口相对狭窄,在投产之前,需要结合原料配方对设备结构、原料预处理、整套工艺参数做系统调整,大连吹膜机组在适配这类原料生产时,首先要从原料端做好管控,减少水分带来的不良影响。PLA、PBAT 这类常用降解料吸湿性较强,颗粒内部吸附的水汽进入料筒之后,高温环境下会打断分子链,让薄膜韧性下降,表面出现针孔。配套干燥设备是基础环节,原料要经过除湿干燥处理,干燥之后尽量采用密闭输送方式送入料斗,减少和车间潮湿空气长时间接触,不同配方的降解料,干燥温度和时长需要单独设定,烘干完成之后尽快投入生产,避免二次吸潮。
螺杆和料筒的剪切状态,是大连吹膜机组适配降解料生产的第二个调整方向。常规适配 PE 原料的螺杆压缩比偏大,剪切作用较强,容易造成降解料过热分解,出现黑点、晶点或者膜泡晃动。如果需要长期稳定生产降解薄膜,可以更换低剪切结构螺杆,压缩比例适当下调,让物料以平缓的方式熔融塑化,依靠料筒分区加热完成熔化,而不是依靠螺杆摩擦产生的热量。料筒各区段的温度曲线要重新规划,从加料段到模头逐步升温,避免局部温度超出原料耐受区间,不同配比的共混料,温度区间存在差异,需要先做小批量试产,逐步摸索合适的温控曲线。试产阶段留意出料状态,一旦熔体发黄、出料波动变大,及时下调对应区域温度,减少物料在筒内停留的时间。
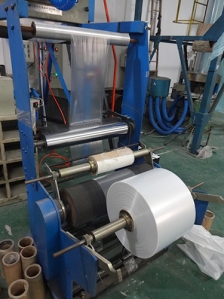
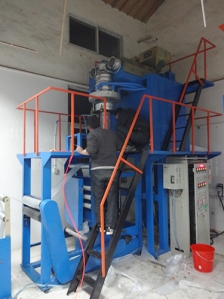
模头和风环的结构与参数调整,直接影响膜泡成型的稳定程度,也是大连吹膜机组改造调试里的重点。降解料熔体支撑能力偏弱,吹胀比不宜设置过大,数值偏高容易出现膜泡下坠、破裂的情况,调试时逐步提升,找到能够稳定成型的区间。模头内部流道要保持顺畅,尽量减少物料滞留的死角,流道内壁做好抛光处理,降低物料附着碳化的概率,每次换料停机,都要及时清理模头内部残留物料。风环的出风均匀度需要校准,风量保持平稳,避免局部风速差异造成膜泡左右摆动,部分工况可以搭配冷却风温控装置,稳定膜泡的冷却结晶节奏,让薄膜厚薄分布趋于均匀。牵引和收卷速度也要和风环、挤出速度联动调节,牵引速度不宜拉升过快,防止薄膜被拉断,收卷张力保持柔和,减少薄膜成型后出现拉伸形变。
车间现场环境与换料、停机规范同样不可忽视。大连地区空气湿度随季节变化明显,梅雨季、沿海潮湿时段,原料吸潮速度会加快,库房和生产工位可以增设除湿设施,控制环境湿度。换料生产前,需要使用清洗料把料筒、螺杆、模头内残留的旧料清理干净,不同品类原料不能直接切换投产,防止新旧料混合之后出现相容性问题。短暂停机时,要适当降低料筒温度,长时间停机则要排空筒内降解料,避免物料持续受热发生分解。生产过程中持续观察薄膜外观,记录厚薄、拉伸、抗撕裂等检测数据,同一配方稳定之后,把整套参数存入设备,后续再次投产可以直接调取,缩短调试周期。
在日常巡检与品质管控环节,操作人员重点查看膜泡状态、出料声音、薄膜表面瑕疵,定时取样检测性能指标。生产产生的边角回料可以搭配新料使用,但回料添加比例需要控制,回料同样要重新干燥,再和新料充分混合。整套适配工作,从原料烘干、螺杆剪切优化、模头冷却调整,到现场环境管控、换料流程规范同步落地,大连吹膜机组就可以稳定承接降解购物袋、包装薄膜等产品的加工需求,持续产出符合使用要求的降解薄膜。