大连友岩塑料机械有限公司
联系人:冯经理
电话/传真:0411-86260347
手机:18624289888
13604263838
邮箱:21272059@qq.com
地址:大连市旅顺口区三涧堡镇(乘大连至旅顺北路汽车土城子下车西行约200米机场门前约100米)
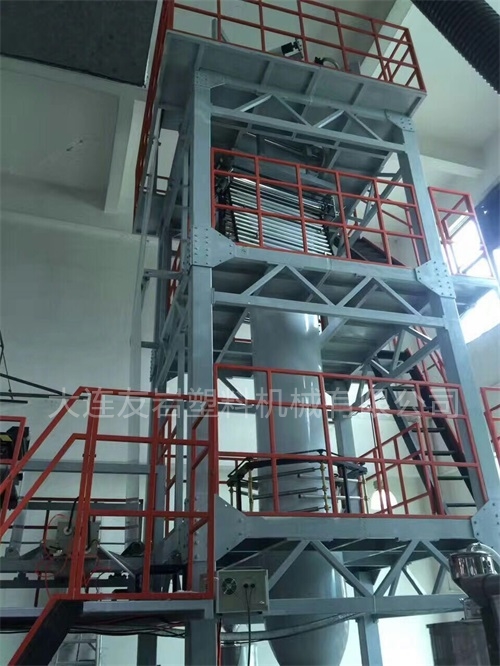
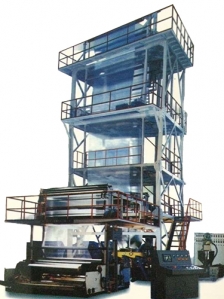
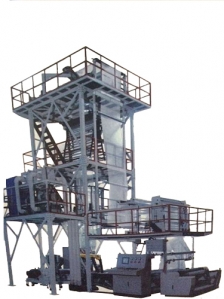
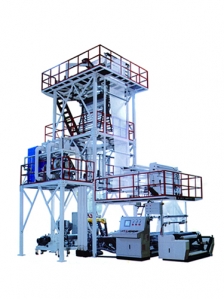
三层共挤吹膜机如何调试风环冷却稳定膜泡
三层共挤吹膜机生产薄膜时,膜泡的稳定程度直接影响厚薄均匀度、膜面外观以及收卷品质。风环是膜泡冷却定型的核心部件,风量、风压、出风角度一旦失衡,容易出现膜泡晃动、偏摆、鼓泡、冷却快慢不一等现象。三层共挤吹膜机调试风环冷却,需要结合三层料的熔融状态,遵循先基础检查、再粗调、精调、联动匹配的步骤,让冷却气流均匀包裹膜泡,维持成型稳定。
开机前部件检查与状态确认,是三层共挤吹膜机调试风环冷却的前提。先停机检查风环内部,清理积附的粉料、析出物、焦料,出风口缝隙不能存在堵塞。查看风环导流片、调风挡板有无变形、错位,风环和模头保持同心,同心度偏差会造成一侧风量大、一侧风量小,膜泡持续往一边偏移。检查风机管路、调节阀、静压仓是否漏气,供气压力波动会让冷却气流忽强忽弱。同时核对三层挤出各区温度,三层熔体流动性差异过大,即便冷却风调好,膜泡也不容易稳住,先保证三层出料速度、熔体状态匹配,再开展风环调试。
风环同心度与出风角度粗调,是三层共挤吹膜机稳定膜泡的基础步骤。调整风环水平位置,以模头中心为基准校正同心,四周缝隙保持一致。风环出风角度需要匹配膜泡牵引角度,角度偏大,气流直冲膜泡底部,容易冲击膜泡造成抖动;角度偏小,气流贴壁上行不足,冷却效率下降,膜泡容易拉长变薄。普通薄膜多采用倾斜向上的出风形式,先把四周导流片大致调到相同角度,锁定基础姿态。同心和角度粗调完成后,低速引膜,观察膜泡整体形态,看是否存在单边偏移。
风量分配与静压调节,是三层共挤吹膜机风环调试的核心。风环一般分为主风以及多组分区调风阀门,用来微调四周风量。如果膜泡向左侧偏,适当减小左侧风量或者加大对侧风量;膜泡上下跳动,优先稳定主风机总风量,减小风压波动。三层共挤物料配方不同,熔体强度有区别,膜泡耐受冷却风量也不一样:熔体强度偏低的配方,冷却风量不宜一次性开大,快速冷却容易造成膜泡收缩塌陷;熔体强度偏高,可适当提升风量加快定型。调试时单次微调阀门幅度不宜过大,调整一处之后等待片刻,观察膜泡变化再做下一步操作,避免连锁扰动。
冷却风量、牵引速度、膜泡充气量联动匹配,是三层共挤吹膜机容易忽略的环节。风环冷却不是独立参数,要和主机挤出速度、牵引辊速度、膜泡内压配合。挤出提速后,膜管出料变快,需要同步提升冷却风量,保证定型位置稳定;如果冷却跟不上,泡线会往上飘,厚薄波动变大。膜泡内部充气压力控制泡径大小,内压偏高膜泡偏软,对冷却风冲击更敏感,晃动会加剧。调试的目标是让冷冻线稳定在固定高度,冷冻线忽上忽下,大多是冷却风量和挤出牵引节奏不匹配,优先稳住冷冻线位置,再微调四周分区风量改善偏摆。
运行过程动态微调与异常处置,保障三层共挤吹膜机长时间稳定生产。连续生产期间,原料批次、环境温度变化都会改变熔体特性,膜泡状态会慢慢偏移。操作人员持续观察膜泡,出现局部薄点、抖动、旋转,优先对应调整风环分区风量,不要频繁改动主机温度。风环出风口随着生产持续会慢慢积垢,定期停机清理;风机滤网堵塞会造成供风不足、风压下降,按周期清洁滤网。三层料某一层出料波动时,先处理挤出工况,不要依靠风环强行拉住不稳定的膜泡,避免越调越乱。
定型后持续监控和参数留存,方便三层共挤吹膜机后续换单快速复机。膜泡稳定、厚薄检测达标之后,记录主风压力、各分区阀门开度、冷冻线高度、牵引速度、挤出频率这套参数。换同配方规格订单时,直接调取参数,少量微调即可投产。如果更换新配方、调整膜宽膜厚,需要重新做风环匹配调试,不同配方的熔体拉伸、冷却收缩特性不同,原有风环参数不一定适用。
总的来看,风环调试的本质是用均匀稳定的冷却气流,让三层熔体同步冷却定型,减少膜泡受力差异。三层共挤吹膜机依靠同心校正、角度设定、分区风量调节、多参数联动调试,抑制膜泡摆动,稳定冷冻线位置,改善薄膜厚薄偏差,保障连续吹膜生产平稳运行。